- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик



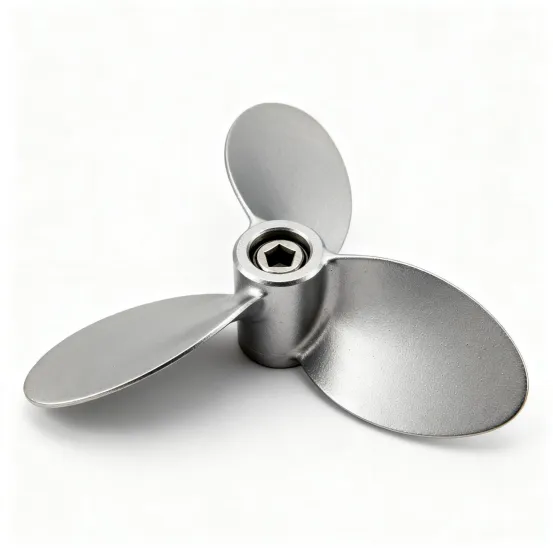
Trykstøbte lejebærerpropel
Xiamen Hongyu Intelligent Technology Co.Ltd. fokuserer på RD og masseproduktion af præcisionsstøbegods. Dets kerneprodukt Die Casting Bearing Carrier Propeller anvendes i vid udstrækning til droner, skibsmodeller og mindre kraftudstyr. Med integreret højtryksstøbeteknologi har produktet høj strukturel styrke og stabil dynamisk balance. Vi understøtter tilpasset udvikling baseret på tegninger og leverer komplette inspektionsdokumenter for at imødekomme batch-understøttende behov hos indenlandske og oversøiske producenter af eludstyr.
Send forespørgsel
Produkt beskrivelse
Produktbeskrivelse
Trykstøbte lejer bærepropel er kernefremdrivningskomponenten i små kraftsystemer. Lejemonteringssædet og propelbasen er integreret støbt til et emne gennem højtryksstøbning og færdigbearbejdet via præcisionsbearbejdning, dynamisk balancekalibrering og overfladebehandling. Sammenlignet med samlede strukturer eliminerer den integrerede trykstøbte lejebærerpropel splejsningsforbindelsen mellem sæde og propelhus, leverer højere kørekoaksialitet og er mindre tilbøjelig til at løsne sig og forskydes efter lang tids brug. Bladvinkel og lejesædespecifikation kan justeres for at matche forskellige krav til udgangseffekt.
Ydelsesfunktioner
1. Integreret trykstøbestruktur for forbedret kørestabilitet
Lejerbærerpropeller modstår kontinuerlig centrifugalkraft og skiftende belastninger under højhastighedsdrift. Strukturel koaksialitet påvirker direkte effekteffektiviteten og driftsstøjen. Integreret trykstøbning eliminerer toleranceakkumulering fra samling, hvilket reducerer risikoen for, at sædet løsner sig og propellens excentricitet ved kilden. Formet i ét skud via højtryksstøbning, har produktet tæt indre struktur og mere stabil dynamisk balance, velegnet til langvarig drift under højhastighedsforhold.
2.Multispecifikke materialemuligheder til forskellige strømscenarier
Sammenlignet med traditionelle splitpropelløsninger opnår den integrerede trykstøbestruktur en bedre balance mellem letvægtsdesign og strukturel styrke. Materialet balancerer høj styrke, let vægt og korrosionsbestandighed, tilpasset til droner, skibsmodeller og små navigationsudstyr. Vi understøtter tilpasning af bladmængde, monteringsåbning og lejesædestørrelse og kan integrere tætningsriller og forstærkningsribber efter behov for at imødekomme monterings- og ydeevnekrav for forskelligt udstyr.
3. Præ-dynamisk balancegennemgang for at reducere omkostningerne til justering af masseproduktion
Alle strukturelle skemaer gennemgår foreløbig ingeniørevaluering for at forudsige potentielle problemer såsom trykstøbningsdeformation, dynamisk balanceafvigelse og koaksialfejl i lejesædet, hvilket reducerer efterfølgende masseproduktionsjusteringsomkostninger på designstadiet. Die Casting Bearing Carrier Propeller tager fuldt ud hensyn til kraftsystemets samlingsplads og driftsparametre i den indledende designfase. Bladvinklen og lejernes monteringsposition kan justeres adaptivt i henhold til kundernes komplette maskinparametre.
Materiale parametre Tekniske specifikationer
| Projekt | Parameterbeskrivelse |
| Produktnavn | Trykstøbte lejebærerpropel |
| Grundlæggende proces | Højtrykstrykstøbning, præcisionsbearbejdning, dynamisk balancekalibrering, overfladebeskyttende korrosionsbehandling |
| Valgfri materialer Medicinsk | ADC12 aluminiumslegering, A380 aluminiumslegering, Zamak3 zinklegering (valgbar baseret på belastningsniveau, hastighedskrav og anti-korrosionsscenarie) |
| Strukturel form | Integreret lejesædetype, understøtter tilpasning af antallet af blade, installationsåbningsstørrelse og lejepositionsspecifikationer |
| Ydelseskrav | Dimensionsnøjagtighedstest, dynamisk balancetest, hårdhedstest, i overensstemmelse med generelle industristandarder |
| Leveringsdokumenter | Materialecertifikat, batchinspektionsrapport, tilgængelig på forespørgsel |
| Servicetilstand | ODM/OEM-tilpasning, masseproduktion, støtte små batchprøver |
Bemærk: Ovenstående er generelle referenceparametre. Endelige indikatorer er underlagt kundebekræftede tegninger. For særlige krav til hastighed og arbejdsforhold, bedes du kontakte os på forhånd for en foreløbig procesgennemførlighedsevaluering.
Trykstøbning skimmeltilpasning
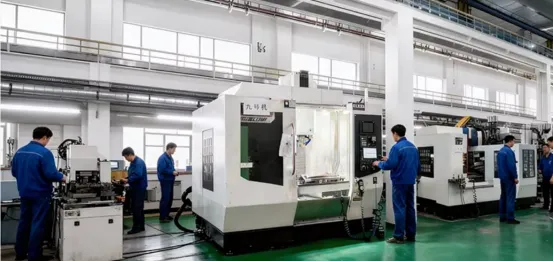
Som en professionel producent af støbt propel optimerer vi formporten og overløbsdesignet til propellens dynamiske balancekrav for at sikre ensartet emnestruktur. Efter trykstøbningsemneformning udfører vi afgratning, præcisionsboring af lejesædet, bladprofilering og dynamisk balancekalibrering i rækkefølge for at fjerne resterende grater og sikre lejesædets koaksialitet og propellens dynamiske balancenøjagtighed. De fleste almindelige trykstøbeproducenter fokuserer kun på udseendedimensioner. For lejerbærerpropeller lægger vi større vægt på intern strukturdensitet og dynamisk balancekonsistens og tager dynamisk balanceverifikation som en standardproces for at undgå vibrationsrisici fra produktionskilden.
Full-Link kvalitetsstyring
Som støttende lejeproducenter inden for præcisionsstøbning har vi etableret en standard for kvalitetskontrol med fuld link. Vi kontrollerer materialekvaliteter og opbevarer originale materialecertifikater på indgangsstadiet, udfører prøvetagningsfejldetektion på trykstøbeemner for at kontrollere interne støbedefekter, udfører fulddimensionel verifikation af lejesæder efter bearbejdning og udfører dynamisk balancekalibrering og udseendeinspektion på færdige produkter én efter én. Værkstedet er udstyret med billedmåleinstrumenter, dynamiske balancetestere og særligt hårdhedsværktøj til at gennemføre alle inspektioner, og alle registreringer arkiveres batchvis. Udover dimensionsinspektion fokuserer vi på at verificere lejers monteringspositions koaksialitet og overfladeruhed for at eliminere problemer med monteringsstop. Vi forstår vigtigheden af komponentsporbarhed for oversøiske projektrevisioner. Alle skræddersyede projekter skal fuldføre den første artikelbekræftelse, før masseproduktionen starter.
Valgvejledning
På udvælgelsesstadiet skal du bekræfte applikationsfelt, effektparametre, monteringsdimensioner, lejespecifikationer og kørehastighed. Det anbefales at vælge omfattende kombineret med målte præstationsindikatorer. Forskelligt kraftudstyr har forskellige krav til propelstruktur. Lille luftfoto- og inspektionsudstyr er meget følsomt over for vægt og kræver stabil drift og lav støj. Tre kerneindikatorer bør fokuseres på: dynamisk balancenøjagtighed, trykeffektivitet og vægtkonsistens for at undgå udsving i udstyrets ydeevne forårsaget af individuelle produktforskelle.
For mindre luftfotografering og inspektionsudstyr er specifikationer for dronepropeller gældende. Produktet fokuserer på let og støjsvagt design. Bladprofilen er optimeret af væskedynamik for at sikre fremdrift og samtidig reducere løbevindmodstanden, velegnet til langvarig udholdenhedskrav fra droner. Hver batch af færdige produkter kalibreres én efter én med professionelle dynamiske balancetestere, med stabil nøjagtighed, der når G2.5-graden. Afvigelse af trykeffektivitet er ≤3 % ved nominel hastighed, enkelt propelvægtafvigelse kontrolleres inden for ±0,5 g, og vingeprofilen verificeres af koordinatmålemaskine, som effektivt reducerer jitter forårsaget af samlingstolerance og forbedrer flyvestabiliteten.
For højtrykskraftudstyr kræver hovedluftskruepropeller tilsvarende lejer bærepropeller højere strukturel styrke og træthedsmodstand. Forbindelsesstyrken mellem klinge og lejesæde er kerneindikatoren, og strukturel træthedslevetid under langvarig højhastighedsdrift bør også overvejes. Strukturen består 10^7 cyklusser af vekslende belastningstræthedssimuleringstest uden revner og permanent deformation. Vægtykkelsesensartethed af trykstøbningsemner kontrolleres inden for ±0,05 mm. Batchprøvetagning verificerer intern porøsitet via røntgenfejldetektion med indikatorer, der er lavere end generelle industristandarder. Sådanne produkter matcher normalt lejer i større størrelse. Vi kan optimere den lokale vægtykkelse og forstærkende ribbelayout af lejesædet i henhold til belastningsniveauer for at sikre langsigtet driftssikkerhed under høje belastningsforhold.
Lejer Sædedesignbeskrivelse
Lejersædedesign er kernen i produktets tilpasningsevne, som direkte bestemmer lejernes installationsnøjagtighed, kørestabilitet og overordnede levetid. Forarbejdningsteknologi og inspektionsstandarder er afstemt på designstadiet for at sikre kontrollerbar færdigvare nøjagtighed. Standard monteringspositioner til trykstøbelejer er kompatible med konventionelle dybe sporkuglelejer. Monteringsreferenceoverfladen bearbejdes ved præcisionsbearbejdning. Alle lejers indvendige huller behandles ved præcisionsboring én efter én. Efter færdiggørelse verificeres koaksialitet af koordinatmålemaskine, med tolerance stabilt styret inden for φ0,02 mm. Fladheden af monteringsreferenceoverfladen er ≤0,015 mm og overfladeruheden Ra≤0,8μm, hvilket fuldt ud kan passe til lejernes ydre ring og reducere excentrisk slid og unormal løbestøj under højhastighedsdrift.
Standard lejeinstallationstolerance er strengt implementeret i overensstemmelse med ISO industristandarder, med hulbasispasning som standard. Tolerancegrad og tætningsrillestruktur kan også justeres efter behov for at tilpasse sig forskellige beskyttelsesniveauer og arbejdsforhold, der opfylder særlige monteringskrav såsom støvtæt og vandtæt. Til scenarier med høj hastighed og tung belastning kan vi justere den indre hulstolerancezone og interferens for at undgå, at den ydre ring glider under lejedrift.
Vedligeholdelse Tilpasningsevne Beskrivelse
Lejer er sliddele i kraftsystemer. Demonteringsbekvemmelighed påvirker direkte udstyrsdrift og vedligeholdelsesomkostninger og fejlreparationseffektivitet. Vi overvejer fuldt ud værktøjets tilpasningsevne i terminalvedligeholdelsesscenarier på produktdesignstadiet, og der kræves ingen specialtilpasset værktøj til rutinemæssig vedligeholdelse. Til daglig vedligeholdelse er lejesædedesignet kompatibelt med almindeligt demonteringsværktøj til lejetrækkere. Et standardspændingstrin er reserveret på lejets ydre ring. Kraften er ensartet under demontering og vil ikke ridse lejesædets indre hul og monteringsreferenceoverfladen. Efter 500 cyklusser af adskillelsessimuleringstest er nøjagtighedsfastholdelsesraten for lejesædets indre hul og referenceoverfladen ≥98%. Der vil ikke være nogen irreversibel nøjagtighedsdæmpning på grund af rutinemæssig adskillelse, hvilket effektivt beskytter husets basisnøjagtighed og forlænger produktets samlede levetid.
Til hjuldrevet udstyr og køretøjsmonterede motorscenarier er produktmonteringsstrukturen også kompatibel med arbejdsområdet på hjullejetrækkeren. Tilstrækkelig adskillelsesoperationsmargin er reserveret omkring monteringsflangen, tilpasset kæbens åbningsafstand og slaglængde for konventionelle køretøjslejetrækkere. Vedligeholdelse kan fuldføres uden yderligere strukturelle ændringer og opfylder daglige krav til vedligeholdelse og demontering af køretøjsmonterede kraftenheder.
Tilpasset leveringsproces
1. Datamodtagelse: Modtag 2D-tegninger, 3D-modeller eller fysiske prøver fra kunder, og indsaml projektinformation såsom materialekrav, strømindikatorer og indkøbsmængde
2. Procesevaluering: Evaluer gennemførligheden af trykstøbning, identificer potentielle risici såsom problemer med dynamisk balance, og giv foreløbige løsninger og tilbud
3.Mold RD: Tilpas trykstøbeforme til tilsvarende produkter, komplet prøveformfejlfinding og optimering
4.Sample Trial Production: Producer første batch af prøver, komplet dimension og dynamisk balance præstationstest, og send til kunderne til bekræftelse
5. Masseproduktion: Start masseproduktion efter prøvebekræftelse, implementer kvalitetskontrol i fuld proces
6. Inspektion Levering: Gennemfør endelig inspektion, pak efter behov, arrangere logistikforsendelse og aflever relevante inspektionsdokumenter samtidigt
Hvorfor vælge os
Vi har uafhængige støbebearbejdningsværksteder og støbeproduktionsværksteder. Alle kerneprocesser fra form RD, formstøbning, præcisionsbearbejdning til inspektion af færdige produkter udføres internt uden outsourcing, hvilket muliggør stabil kontrol af leveringscyklus og kvalitetskonsistens. Vores team har mange års erfaring med trykstøbningsprojekter for kraftudstyr og er bekendt med oversøiske standarder for forsyningskæderevision. Efter modtagelse af tegninger udfører vi trykstøbningsformningssimuleringsanalyse for proaktivt at identificere fremstillingsrisici, såsom krympehulrum, deformation og dynamisk balanceafvigelse, og levere strukturelle optimeringsløsninger samtidigt.
Støttet af fuld-link produktionsstyringskapaciteter passer vores kerneprodukt Die Casting Bearing Carrier Propeller til forskellige oversøiske tilpasningsprojekter for kraftudstyr. Vi understøtter både prøveudtagning af små partier og dokking af ordrer i stor skala. Velkommen til at sende tegninger til projektevaluering og prototyping.
FAQ
Hvilke overfladebehandlinger er tilgængelige for denne lejebærerpropel?
Passivering, sandblæsning, anodisering og pulverlakering, kan vælges efter behov for anti-korrosion og slidstyrke.
Hvilke standard lejestørrelser passer produktet til?
Standard for 60 og 62 serier med dybe sporkuglelejer, borestørrelse kan tilpasses efter specificeret lejemodel.
Kan bladmængde, vinkel og profil tilpasses?
Ja, 2-4 knive til rådighed, justerbare pr. tryk, hastighed og støjkrav.
Kan du give specielle testrapporter som saltspraytest?
Ja, rapporter om saltspray, træthedslevetid og trykeffektivitet er tilgængelige med batchsporbare data.
Hvad er formomkostningerne og prøvegennemløbstiden for nyt værktøj?
15–20 dage for standardkonstruktioner. Formomkostninger afhænger af kompleksitet, refunderes for store ordrer.
Støtter du neutral eller specialfremstillet emballage?
Ja, neutral umærket og specialmærket emballage er begge tilgængelige.
Hvilke forsendelsesmetoder og handelsbetingelser understøtter du?
EXW, FOB, CIF tilgængelig. Søfragt, luftfragt, international ekspres, accepter nomineret speditør.
Hvilke fordele har trykstøbte propeller i forhold til sprøjtestøbte?
Højere styrke, bedre deformation og varmebestandighed, mere stabil dynamisk balance ved høj hastighed, længere levetid.
Kan vi først få prøver til test om bord?
Ja, lagerprøver eller brugerdefinerede prototyper tilgængelige til test før masseproduktion.
Relateret kategori
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.