- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
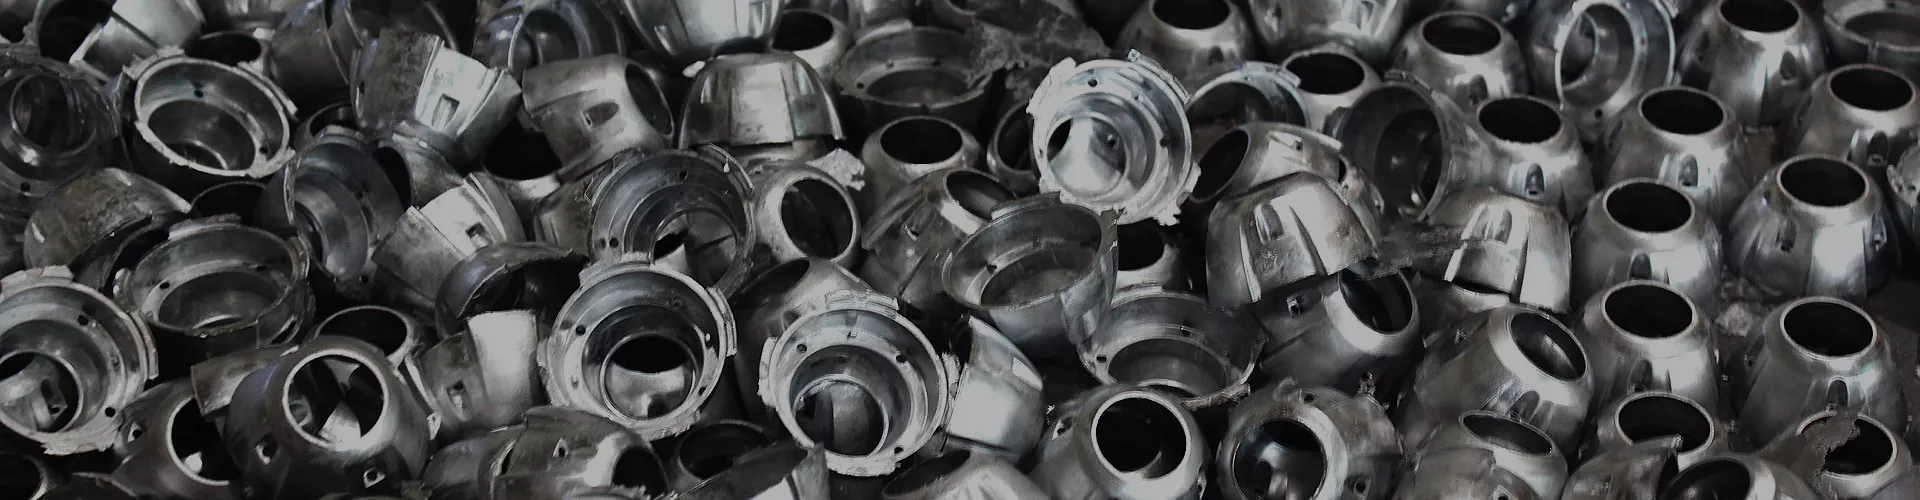



Trykstøbt udstødningsrør
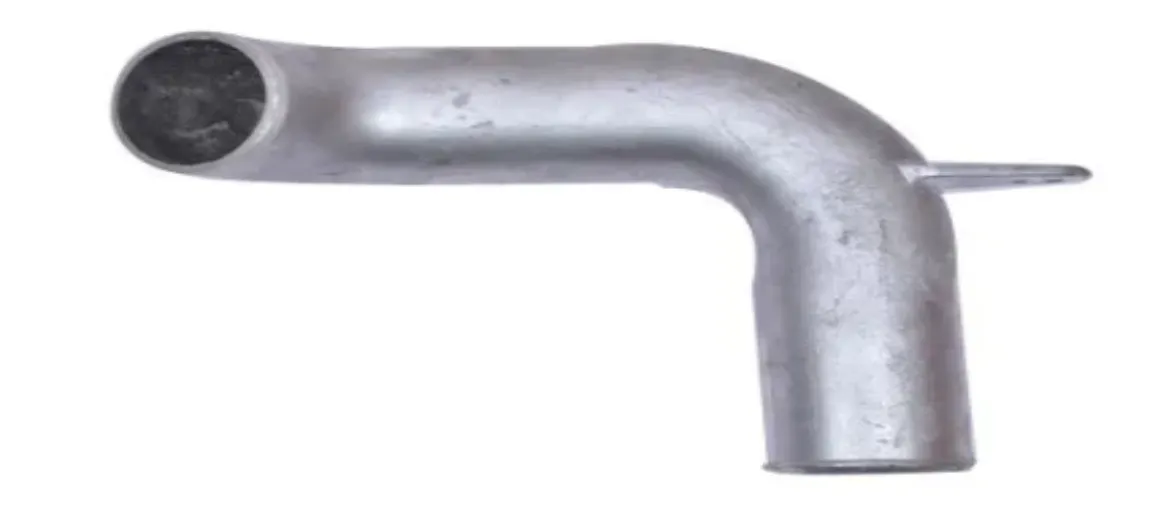
Xiamen Hongyu Intelligent Technology Co., Ltd. har specialiseret sig i skræddersyet forskning og udvikling samt masseproduktion af Die Casting Exhaust Pipe. Som svar på de almindelige problemer med traditionelle svejsede udstødningsrør, såsom revner og luftlækage, anvender vi en højtryksstøbning integreret støbeproces for at give metalkomponenter til udstødningssystemer af forskellige køretøjsmodeller med mere pålidelig tætning og længere levetid. Vi understøtter også tilpasning baseret på tegninger og prøver.
Send forespørgsel
Produkt beskrivelse
Produktintroduktion
Det trykstøbte udstødningsrør er en strømafledende komponent i kernemetal i køretøjets udstødningssystem, der forbinder motorens udstødningsende med støjreduktionssystemet i midter- og bagsektionen. Den er ansvarlig for udstødningsudledning og støjreduktionsbuffer. Vi bruger den integrerede højtryksstøbningsproces til at eliminere svage punkter i strukturen gennem svejsesømme, hvilket giver højstyrke og højforseglede udstødningsrørløsningspakker til personbiler, terrængående køretøjer og modificerede køretøjer. Sammenlignet med den traditionelle multi-segment buede rørsvejseproces har den trykstøbte integrerede støbestruktur en væsentlig forbedring i produktkonsistens og langsigtet pålidelighed. Vores produkter er blevet verificeret gennem mange års faktiske køretøjsinstallationer, og de fungerer stabilt under forskellige barske forhold. Den samlede styrke af det trykstøbte biludstødningsrør er 30 % højere end den svejste rørledning, og udstødningsmodstanden er lavere, hvilket effektivt forlænger levetiden for hele køretøjets udstødningssystem.
Produkthøjdepunkter
1. Integreret trykstøbestruktur eliminerer fuldstændigt svejserevner
Det trykstøbte biludstødningsrør er lavet gennem højtryksstøbning, hvilket resulterer i et ventilhus uden nogen svejsesømme. Dette undgår problemet med materialeskørhed i den varmepåvirkede zone forårsaget af svejsninger. Flowkanalerne, monteringssæderne og interfaces er alle integrerede under trykstøbningsprocessen. Efterfølgende kræver kun en lille mængde fin behandling. Under masseproduktion kan størrelsesafvigelsen for hvert stykke kontrolleres inden for ±0,1 mm. De indvendige strømningskanaler i det støbte udstødningsrør er glatte uden svejsear, og udstødningsmodstanden er cirka 15 % lavere end for traditionelle svejsede rørledninger.
2. Præcisionsflangeforsegling, ingen lækage ved grænsefladen
Udstødningsrørgrænsefladelækage er det mest almindelige fejlpunkt. Udstødningsflangen, vi leverer med trykstøbning, er lavet gennem integreret trykstøbning og derefter CNC-præcisionsbearbejdning. Fladheden af tætningsfladen kontrolleres inden for 0,03 mm. Kombineret med en højtemperaturbestandig grafitpakning kan den holde trykket i 30 sekunder ved 0,35 MPa uden trykfald. Den integrerede trykstøbte flange vil ikke deformeres på grund af svejsevarme og vil ikke have problemet med, at tætningsfladen deformeres og lækager under langvarig brug.
3. Temperaturbestandighed og korrosionsbestandighed, længere levetid
Ventilhusets substrat er lavet af højstyrke trykstøbt aluminiumslegering, og overfladen er behandlet med højtemperatur pulverlakering. Den langsigtede arbejdstemperatur kan nå 550 ℃. Halesektionsforbindelsen er parret med rustfri udstødningsslange. I regnfulde, snedækkede og saltvandsmiljøer er dens korrosionsbestandighed meget bedre end almindelige kulstofstålrørledninger. Den neutrale saltspraytest varer i 720 timer uden rust, og køretøjets levetid kan synkroniseres med køretøjet.
4. Multi-model kompatibilitet og rig tilpasningsoplevelse
Chassiset på terrængående køretøjer er udsat for barske forhold, med stor affjedring og hyppige sammenstød. Udstødningssystemet af sådanne køretøjer kræver høj modstand mod stød. Vi har udviklet flere formfremstillingsskemaer til de bagerste udstødningssystemer på terrængående køretøjer som Jeep JK Cat Back-udstødning, og er fortrolige med chassislayoutet og indflyvningsvinklerne. I designfasen tilpasser vi rørpositionerne til skemaet med den laveste risiko for påvirkning. I løbet af designfasen vil vi hæve det laveste punkt på rørledningen til at være over 220 mm fra jorden, og derved reducere risikoen for bundpåvirkning markant. For modificerede og opgraderede køretøjer kan vi samarbejde med mærker som Vance og Hines Exhaust for at levere matchende specifikationer, udvikle tilsvarende trykstøbte flangegrænseflader og understøtte overfladebehandlinger såsom polering og sort titaniumbelægning.
Tekniske specifikationer
| Projekt | Parameterbeskrivelse |
| Produktnavn | Trykstøbt udstødningsrør |
| Grundlæggende proces | Højtryksstøbning, CNC præcisionsbearbejdning, overfladebehandling |
| Valgfrie materialer | ADC12 trykstøbt aluminiumslegering, 304 rustfrit stål |
| Interface Form | Flange/klemmeforbindelse, kan tilpasses i henhold til tegninger |
| Driftstemperatur | Langsigtet 550℃, peak kortsigtet 700℃ |
| Forseglingsydelse | 0,35 MPa trykretention i 30 sekunder, trykfald ≤ 0,002 MPa |
| Overfladebehandling | Højtemperatur spraymaling elektroforetisk belægning , polering , sort titanium belægning |
| Leveringsdokumenter | Materialerapport, fejldetektionsrapport, lufttæthedstestpost |
Bemærk: Ovenstående er generelle referencespecifikationer. De endelige parametre skal være baseret på de bekræftede køretøjsmonteringstegninger, som du har leveret. For særlige forhold bedes du kommunikere på forhånd og fuldføre interferensverifikationen af køretøjsenheden, før formen frigives.
Kvalitetskontrol: Hver batch er sporbar.
Hvert parti råvarer opbevares med materialecertifikater; prøver af de trykstøbte emner udtages til røntgenfejldetektion for at kontrollere interne defekter; efter bearbejdning udføres en fuld inspektion af flangens overfladeplanhed; hvert færdigt produkt udsættes for lufttæthedstest, og eventuelle ikke-konforme produkter frigives ikke. Som professionel producent af udstødningsrør har vi etableret et batch-sporbarhedssystem med registreringer fra smeltning, trykstøbning til slutproduktinspektion ved hvert trin. Efter at det første stykke er bekræftet at være kvalificeret, kan batchproduktion påbegyndes. Prøveudtagningsprocenten for bulkproduktion er ikke mindre end 5 % for at sikre overensstemmelse mellem bulkproduktionen og prøven.
Tilpasningssamarbejde
1. Efterspørgselsforbindelse: Modtag dine tegninger, digitale modeller eller prøver, og bekræft grænsefladespecifikationerne og installationskravene
2. Ingeniørevaluering: Verificer gennemførligheden af trykstøbning og risikoen for interferens med køretøjssamlinger, og afgiv en løsning og et tilbud
3. Formudvikling: Tilpas trykstøbeformen, fuldfør prøveformen og modifikation
4. Prøveproduktion: Fremstil det første stykke, udfør størrelses- og lufttæthedstestene og aflever til bekræftelse
5. Verifikation af køretøjssamling: Bekræft, at der ikke er nogen interferens eller unormal resonansstøj i selve køretøjsinstallationen
6. Batchproduktion: Efter at verifikationen er bestået, start masseproduktion og implementer fuld-proces kvalitetsinspektion
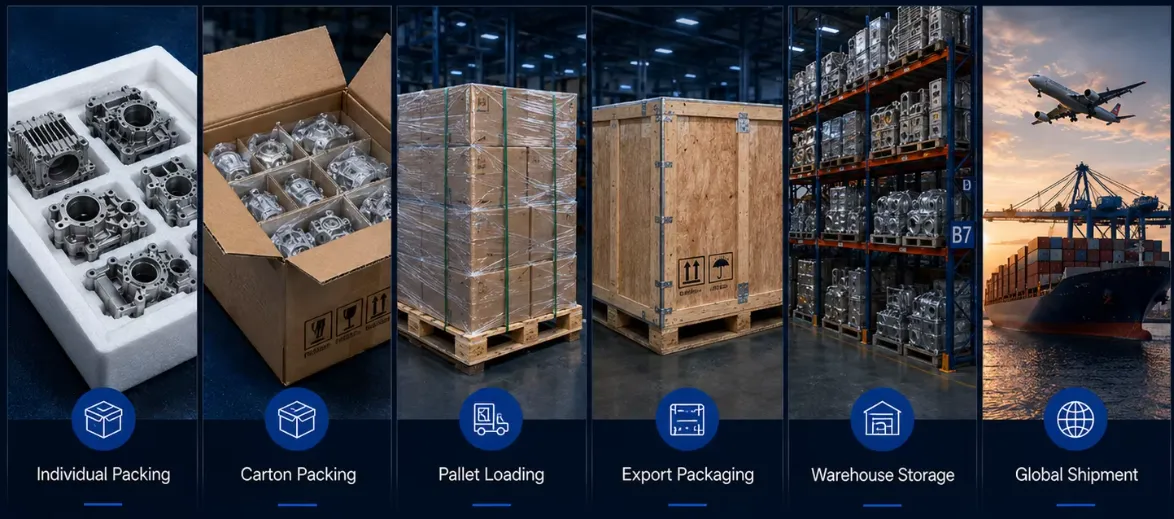
7. Inspektion og levering: Når den endelige inspektion er kvalificeret, pakkes til forsendelse og leverer samtidig inspektionsmaterialer
Hvorfor vælge os?
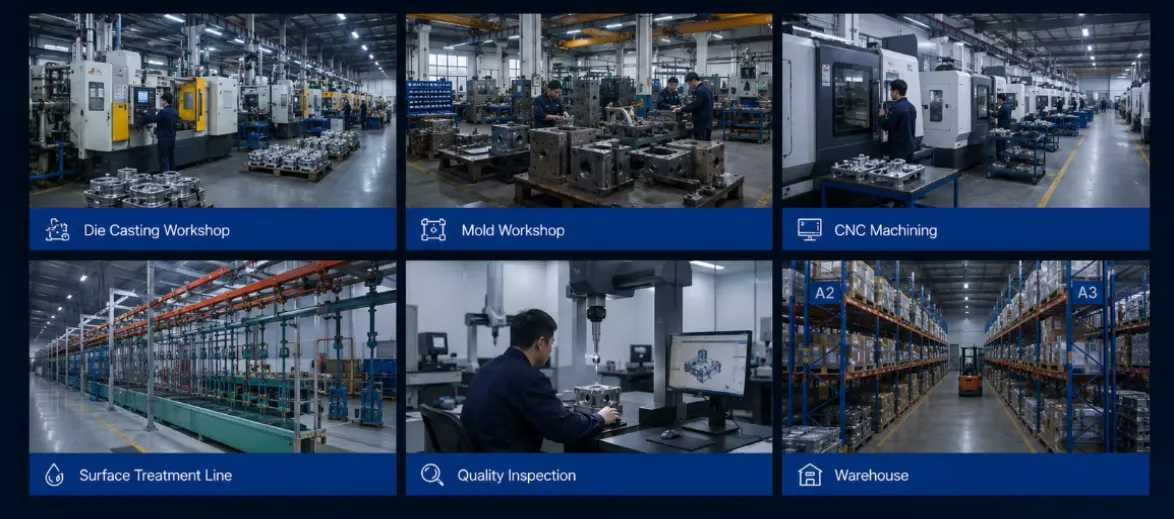
Fra formudvikling, trykstøbning, CNC-præcisionsbearbejdning til endelig gastæthedstestning, færdiggøres hele produktionslinjen i et lukket kredsløb inden for samme fabrik, hvor kerneprocesser ikke er outsourcet. Inden formen frigives, udfører vi trykstøbning formstrømningssimulering for at forudsige interne defekter såsom krympehulrum og kolde lukker på forhånd, hvilket undgår spild af tid på grund af gentagne formmodifikationer. Som en pålidelig leverandør af udstødningsrør er vi bekendt med markedets krav til design og modifikation af off-road køretøjschassis undgåelse. Hver batch af produkter leveres med røntgenfejldetekteringsrapporter og gastæthedsregistreringer, der understøtter prøveverifikation af små partier før opskalering af produktionen. Vores støbte udstødningsrør er blevet eksporteret til mange lande i Nordamerika og Sydøstasien. Vi byder dig velkommen til at sende tegningerne, og vi vil give feedback på vurderingsresultaterne så hurtigt som muligt.
FAQ
Hvordan kan jeg få det præcise tilbud på delene?
Vi kan give et præcist tilbud baseret på dine 2D/3D tegninger (STEP/IGS/PDF), materialer, mængde, tolerancer, overfladebehandling og leveringskrav.
Kan jeg fjernspore produktionsforløbet?
Ja. Efter ordren er bekræftet, vil vi give en detaljeret produktionsplan og sende en ugentlig statusrapport, inklusive faktiske fotos og videoer.
Hvilke test vil blive udført på det færdige udstødningsrør?
Hvert færdigt produkt gennemgår en lufttæthedstest (med et tryk på 0,35 MPa holdt i 30 sekunder) og en omfattende inspektion af nøgledimensioner. Råmaterialerne udtages proportionalt til røntgenfejldetektion for at kontrollere for indvendige lufthuller, hvilket sikrer, at der ikke vil være luftlækage efter montering.
Accepterer du små batch prøveordrer?
Efter at den tekniske løsning er bekræftet, og den første prøve er verificeret til lastning, kan vi acceptere små prøveordrer for at hjælpe dig med at verificere lastningseffekten først, før vi udvider produktionen.
Kan jeg få trykt mit logo på produktet?
Ja. Giv os venligst besked inden produktion og bekræft først designet baseret på vores prøver.
Tilbyder du designsupport eller DFM-analyse?
Ja. Vores ingeniører giver DFM-feedback (Design for Manufacturing) for at optimere designet af dele, reducere omkostningerne og forbedre formbarheden.
Relateret kategori
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.