- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик



Trykstøbte pumpehus
Xiamen Hongyu Intelligent Technology Co., Ltd. er i stand til at færdiggøre formdesign, forarbejdning og levering af pumpekroppe. Die Casting Pump Body, som en komponent til at bære væskeudstyr på køretøjer, har særlige proceskontrolforanstaltninger for vibrationslækage og middel korrosionsrisiko. Ved at stole på det komplette forarbejdningsudstyr på fabrikken kan tilpasset forarbejdning udføres baseret på tegninger eller fysiske prøver. Du kan sende en e-mail for at anmode om prøver og det komplette tekniske materiale.
Send forespørgsel
Produkt beskrivelse
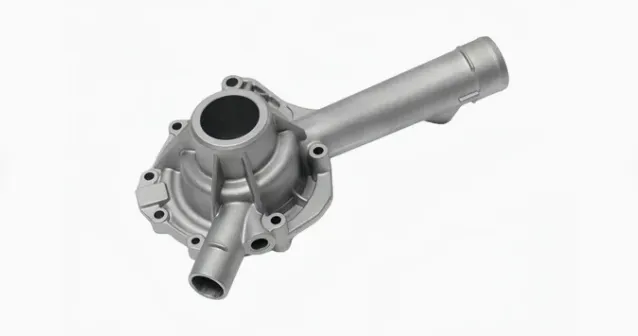
Xiamen Hongyu Intelligent Technology Co., Ltd. er specialiseret i forarbejdning og fremstilling af flydende trykstøbte pumpelegemer. Trykstøbningspumpelegemet er den grundlæggende bærende komponent i pumpeenheden, ansvarlig for medium afledning og komponentsamlingens placering. Vi dækker fuldt ud alle processer fra udvikling af støbeforme til inspektion af færdige produkter og kan tilpasse os forskellige monteringsforhold af køretøjsmonteret udstyr.
Produkt Grundlæggende forklaring
Metalpumpelegemet tjener som den ydre base af væskepumpen, med internt formede strømningskanaler og samlingsreferencepositioner reserveret, der bruges til at rumme interne komponenter såsom pumpehjul og tætninger, for at opnå fysisk isolation mellem det ydre miljø og det transporterede medium. Denne komponent modstår kontinuerligt mediets indre tryk og de vekslende vibrationsbelastninger, som følge af køretøjets drift. Komponentens størrelse og positionsnøjagtighed bestemmer direkte den samlede driftsstabilitet af pumpeenheden. Den kan tilpasses til kølevæskepumper, brændstoftilførselspumper og andet væskeudstyr.
Produktets kerneydelse
1. Strukturel anti-vibrationsydelse
I det tidlige stadie af konstruktionsdesign optimerer pumpehusproducenten overgangsområdet for skalvægtykkelsen for at eliminere stresskoncentrationspunkter. Skallen kan bestå pålidelighedstesten af kontinuerlig højfrekvent vibration, og efter testen er der ingen revner eller medium lækage. Installationsreferenceoverfladen på skallen er strengt kontrolleret for plan nøjagtighed for at sikre koaksialiteten af interne komponenter og reducere unormalt slid under langvarig drift. I lyset af høje vibrationsforhold kan skalarmeringslayoutet forstærkes yderligere ved at justere skalribbernes layout.
2. Forming Process Performance
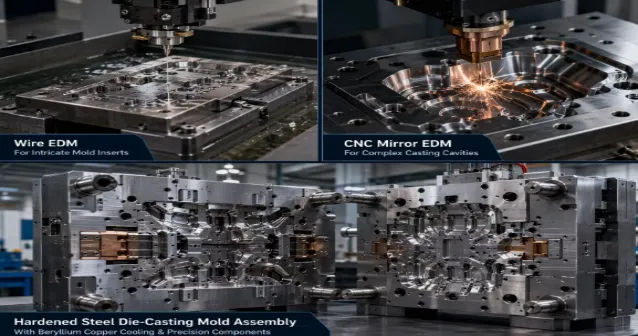
Aluminiumsstøbning kan opnå integreret støbning af komplekse indre hulrum, hvilket eliminerer skalsamlingens svejsestruktur. Trykstøbningsprocessen kan reducere sandsynligheden for indvendige lufthuller i emnet og undgå lækagerisiko under højtrykslejeforhold. Trykstøbningsemnet er reserveret med rimelig bearbejdningstillæg, og efterfølgende CNC udfører kun finbearbejdning på tætningsfladen og installationshullerne, hvilket reducerer den samlede bearbejdningstid. Komplekse strømningskanaler behøver ikke at være opdelt i flere dele til montering, hvilket effektivt undgår kumulative tolerancer forårsaget af flerkomponentsamling, og sammenlignet med svejste skaller kan det også reducere risikoen for svejsesvigt.
3.Standardiseret procesinspektion
Trykstøbeproducenten sætter faste inspektionsknuder for hver proces. Efter at emnet er færdigt, udføres det første stykke fuld størrelse inspektion; halvfabrikata udføres batch-baserede lufttæthed prøveudtagning inspektioner; alle færdige produkter afsluttes med 100% tryktest inden forsendelse. Hver batch beholder de originale testdata med batchnumre, som du kan gennemgå. Alt detektionsmåleudstyr er underlagt regelmæssig kalibrering for at sikre objektivt og effektivt output af detektionsresultaterne.
4. Reference til valg af driftstilstand
Automobilpumpehuset kan tilpasse sig arbejdsmiljøet med hyppige temperaturudsving under køretøjets drift. Skallen kan behandles med passivering eller sprøjtning for anti-korrosion, der opfylder kravene til udendørs korrosionsbestandighed. Aluminiumslegeringssubstratet har en medium brugsgrænse. Hvis dit projekt involverer særlige transportmedier med stærk korrosion, bedes du informere os på forhånd, og vi vil foretage en vurdering af materiale- og overfladebehandlingsalternativer.
Teknisk parameterliste
| Projekt | Parameterbeskrivelse |
| Produktnavn | Trykstøbte pumpehus |
| Støbeproces | Højtryksstøbning, CNC-præcisionsbearbejdning, overfladebeskyttende korrosionsbehandling |
| Valgfrie materialer | ADC12, A380 aluminiumslegering, materialetilpasning understøttes |
| Gældende temperatur | -40℃ til 130℃ |
| Lufttæthedsindikator | Ingen lækage efter at have holdt trykket på 0,5 MPa i 40 sekunder |
| Kritiske tolerancer | Installationsfladeplanhed 0,03 mm, hulpositionstolerance ±0,04 mm |
| Tilpasningsmetode | Designtegninger, fysiske prøvertilpasning, prøveproduktion understøttes |
Bemærk: Ovenstående tabel repræsenterer generelle referenceparametre. De faktiske indikatorer skal være baseret på de tekniske dokumenter bekræftet af begge parter. ADC12 og A380 aluminiumslegeringer er ikke egnede til stærkt ætsende medier. Ved ekstreme arbejdsforhold kan der iværksættes en særlig procesvurdering.
Køretøjsmonteret pumpehus faldscenario
Trykstøbt bilpumpehus bruges hovedsageligt i køretøjskøling og brændstofforsyningsenheder, velegnet til køling af væskecirkulationspumper og lavtryksbrændstofpumper til personbiler og lette erhvervskøretøjer. Vi har flere partier af tilsvarende boligeksportprojekter med komplette arkiverede tegningsversioner og komplette testrapporter.
Prøve- og emballagelevering
Trykstøbningspumpe Behandling af kropsprøver er beskyttet mod rust efter forarbejdning. Den er isoleret med skum og indkapslet i en hård papkasse for at undgå beskadigelse af de præcisionsbehandlede overflader under transport. Prøven har en fast behandlingscyklus, og de relaterede prøveomkostninger kan bekræftes via e-mail. Prøven er ledsaget af materialecertifikater og lufttæthedstestdokumenter; for batchordrer vil det blive afsendt i henhold til den logistikkanal, du angiver, og det komplette sæt af forsendelseskuponer vil blive overført samtidigt.
Tilpasset projektsamarbejdsproces
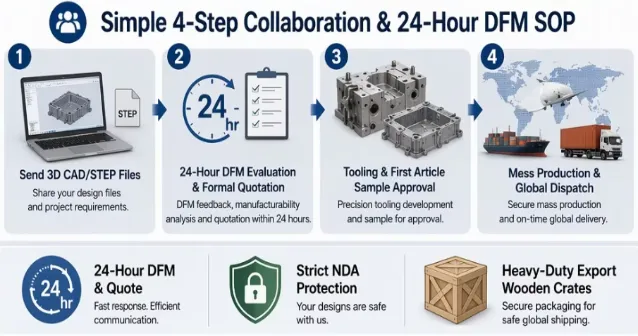
1. Kravsamling: Modtag tegningerne og fysiske prøver leveret af dig, bekræft arbejdsbetingelserne, transportmediet, tolerancer og oplysninger om anslået ordremængde.
2. Procesvurdering: Ingeniører gennemfører DFM-procesanalysen og udsender procesvurderingsdokumentet og projekttilbud inden for 4 arbejdsdage; den særlige vurdering for ekstreme arbejdsforhold vil have en passende forlængelse af cyklussen.
3. Formfremstilling: Efter skemabekræftelse skal du starte formbehandlingen. Standardcyklussen er 22 dage, og fremskridtene for formbehandlingsknuder vil blive opdateret synkront.
4. Prøveafprøvning og prøveudtagning: Når formen er færdig, skal du udføre prøvetestning, fremstille T1-prøver og fuldføre det fulde sæt af projekttestning.
5. Prøvelevering: Kvalificerede prøver udsendes, ledsaget af fuldstændige testregistreringer, hvilket understøtter geninspektion fra tredjepartsinstitutioner.
6. Skemajustering: Modtag feedback fra prøvetestning, og udfør støbeformreparation, procesparameterjustering efter behov.
7. Masseproduktion: Når prøven er bekræftet som fejlfri, skal du starte masseproduktion og regelmæssigt synkronisere produktionsforløbet.
8. Inspektion og levering: Efter at alle detekteringsprocesser for de færdige produkter er afsluttet, pakkes og sendes de, og det tilsvarende batchsæt af tekniske dokumenter vil blive overført.
Hvorfor vælge os?
Vi har mange års praktisk erfaring med forarbejdning af trykstøbning af pumpekrop. Vores fabrik er udstyret med trykstøbeenheder, CNC-behandlingscentre og et komplet sæt fysisk og kemisk testudstyr. Trykstøbningspumpelegemet fra formudvikling til inspektion af det færdige produkt udføres alle på fabrikken uden outsourcing af underleverandørforbindelser. Ved at udnytte erfaringerne fra lignende projekter i fortiden kan vi identificere potentielle risici på det strukturelle og materielle niveau i projektets tidlige fase, hvilket reducerer behovet for gentagne justeringer. Hver batch af produkter beholder komplette materialerapporter og lufttæthedstestregistreringer, hvilket letter projektgennemgang og sporbarhed. Produktet har 12 måneders garanti. For problemer forårsaget af produktionsprocesfejl, vil vi afholde omarbejdningsomkostningerne; skader forårsaget af monteringsfejl eller forkert medievalg er ikke dækket af garantien. Hvis du har projektintentioner, kan du sende en e-mail. Vi kan arrangere prøver for dig og samarbejde om at fremme projektgennemførelsen.
FAQ
Hvilken type pumpe er dette (vand, olie, kemikalier, bilbrug)?
Dette trykstøbte hus er specielt designet til automotive oliepumpeapplikationer og er ikke egnet til kemiske væsker uden yderligere belægningsløsninger.
Hvorfor vælges trykstøbning frem for sandstøbning i pumpefremstilling?
Trykstøbning muliggør mere præcise størrelsestolerancer, bedre overfladefinish og stabil batchkonsistens med kortere leveringscyklusser, hvilket gør den ideel til masseproduktion af kompakte bilpumpehuse.
Hvordan forebygger man fejl som lufthuller og lækage?
Vi optimerer gating-systemet, styrer injektionsparametrene og anvender vakuum-støbeteknologi. Samtidig vil der blive gennemført strenge trykprøver for at eliminere risikoen for lækage.
Hvilke oplysninger og filformater skal du angive for at få et tilbud?
Angiv venligst 3D CAD-filer i STEP-, STP-, IGS- eller X_T-formater, samt 2D-tegninger i PDF- eller DWG-format med specifikke tolerancer, overfladefinish og materialekrav. Hvis du ikke har en CAD-model, kan detaljerede prøver eller konceptskitser med nøgledimensioner også accepteres.
Kan testrapporter og materialecertifikater leveres under forsendelsen?
Tilsvarende rapporter kan leveres efter anmodning.
Hvordan plejer du at pakke produkterne?
Vi kan levere emballage i henhold til dine krav. Produkter med høje krav til udseende vil blive individuelt pakket i en plastikkasse, og til sidst sendt i en papkasse eller trækasse.
Relateret kategori
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.