- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
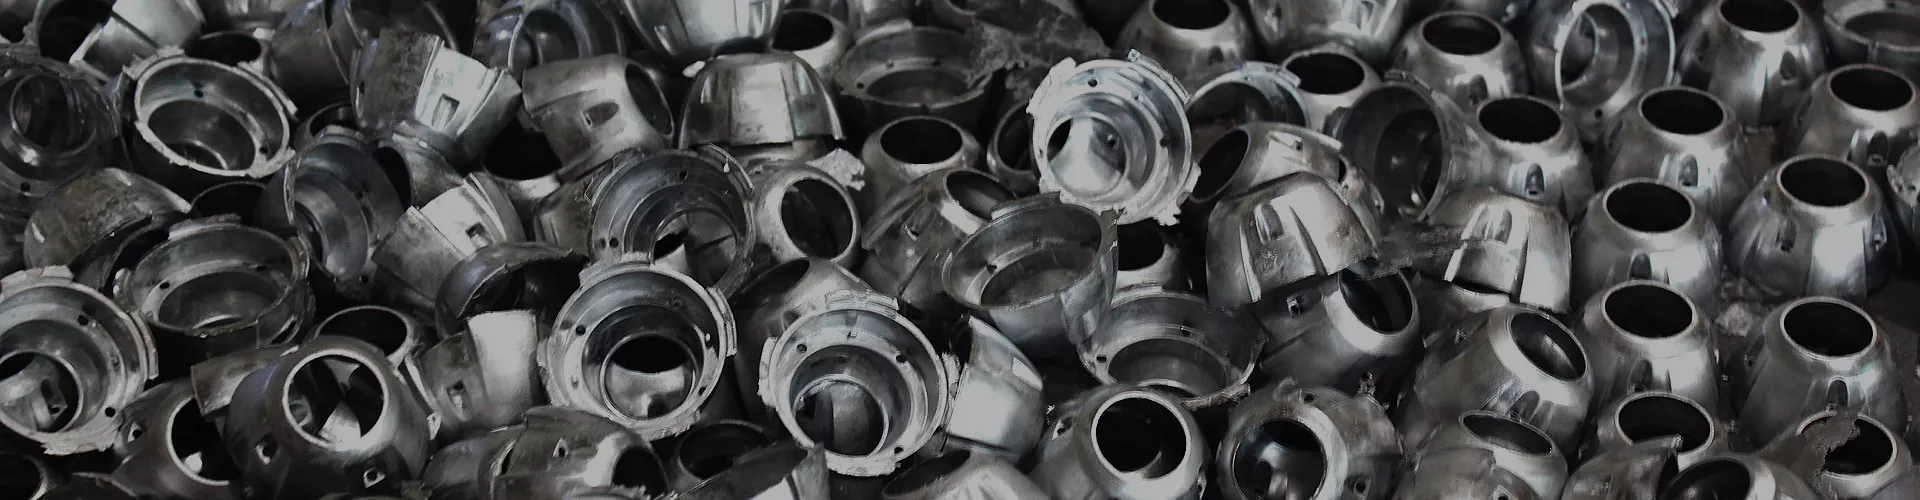



Støbning af motorkomponenter
Xiamen Hongyu Intelligent Technology Co., Ltd. har specialiseret sig i skræddersyet udvikling af smørepumpe, der huser trykstøbte dele i støbemotorkomponenter. Vi fokuserer på nøglekomponenterne i motorsmøringssystemet og udnytter vores professionelle produktionskapacitet til at give oversøiske kraftudstyrskunder stabil kvalitet og kontrollerbare leveringsløsninger til batchforsyninger.
Send forespørgsel
Produkt beskrivelse
Produktintroduktion
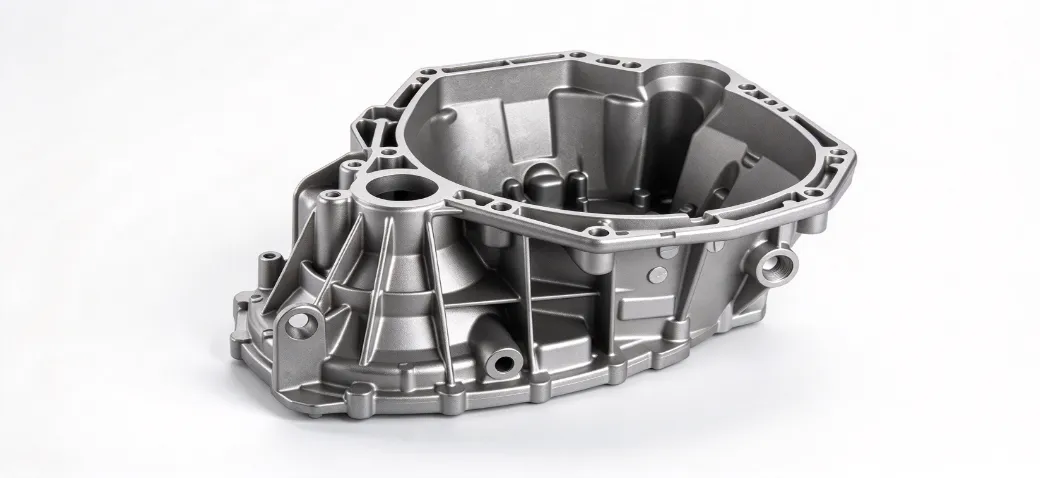
Oliepumpehuset er kernekomponenten i motorens smøresystem, og nøjagtigheden af de interne strømningskanaler og tætningsydelsen bestemmer direkte pålideligheden af hele smøresystemet. Efter at være blevet formet ved en trykstøbningsproces i ét stykke og derefter bearbejdet ved CNC-præcisionsbearbejdning, opnås det færdige produkt. Sammenlignet med svejsesamlingsmetoden har trykstøbning betydelige fordele med hensyn til strukturel styrke, batchomkostninger og dimensionskonsistens. I kategorien motordele er pumpehuset en af de mest stringente kraftbærende komponenter med de højeste krav til indvendig tæthed.
Kernestyrker
1. Fortrykssimulering
Smørepumpens interne strømningskanaler er komplekse. Den traditionelle trykstøbeløsning fører ofte til høje batch-lækager på grund af medført luft og porøsitet. Før formudvikling gennemførte vi MAGMAmasoft trykstøbningssimulering for at forudsige placeringen af medført luft og tendensen til porøsitet, undgå produktionsfejl på designstadiet og reducere antallet af formmodifikationer med 40 % sammenlignet med den konventionelle løsning.
2. Præcisionsbearbejdningskontrol
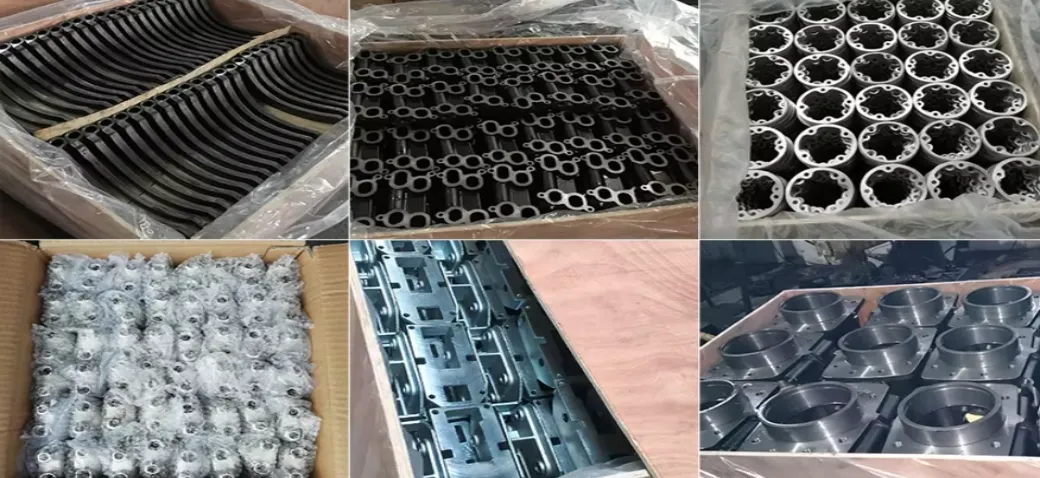
Dimensionstolerancerne for det indvendige hulrum og installationsoverfladen af pumpehuset påvirker direkte den volumetriske effektivitet og tætningslevetid for pumpehuset. Vi bruger et bearbejdningscenter til at fuldføre flerfladebehandling i én opsætning, og nøgledimensionerne har en stabil CPK-værdi på over 1,33, hvilket sikrer en stabil dannelse af tyndvæggede strukturer. Præcisionsdele såsom krumtapakslens perifere beslag kan også færdiggøres på den samme produktionslinje for at sikre ensartede behandlingsstandarder for forskellige produkter.
3. Materialetilpasning til forskellige strømforhold
Alle strukturelle skemaer evalueres for materialevalg og forarbejdningsteknologi samtidigt under designfasen. Pumpehuset til personbilers dieselmotorer er udsat for oliepåvirkning ved høj temperatur i lang tid. Aluminiumslegeringsmaterialet har både oliebestandighed og støbefluiditet, hvilket reducerer vægten med 20 % sammenlignet med lignende løsninger. Vi kan fleksibelt udvælge materialer baseret på dine arbejdsforhold og dækker langsigtede brugsscenarier fra normal temperatur til 120°C.
Materialer og tekniske specifikationer
| Projekt | Parameterbeskrivelse |
| Produktnavn | Støbning af motorkomponenter |
| Grundlæggende proces | Højtryksstøbning, CNC præcisionsbearbejdning, varmebehandling, overfladepassivering |
| Valgfrie materialer | ADC12/A380 aluminiumslegering, H62 kobberlegering (valgt efter krav) |
| Tolerancegrad | Skafthulsposition ±0,02mm, Installationsfladeplanhed 0,03mm |
| Lufttæthedstest | Tryk holdt ved 0,5 MPa i 30 sekunder uden lækage |
| Garantiperiode | 12 måneder fra afsendelsesdato. Ingen menneskeskabte skadesproblemer vil blive opkrævet for gratis erstatning |
| Servicetilstand | ODM/OEM-tilpasning, understøttelse af små batchprøver |
Bemærk: Ovenstående er generelle referencespecifikationer for pumpehustypen. De endelige parametre skal være baseret på de bekræftede tegninger af dig. For særlig trykmodstand og specielle medium arbejdsforhold, bedes du kommunikere på forhånd og foretage en foreløbig procesvurdering.
Trykstøbningsproces og kvalitetskontrol
For støbemotorkomponenterne har vi øget hyppigheden af regelmæssig vedligeholdelse af formen. Vi udfører formvedligeholdelse for hver 5.000 formcyklusser for at sikre ensartetheden af pumpelegemets emner. Vedligeholdelse udføres for hver 5.000 formcyklusser for at sikre ensartetheden af pumpelegemeemnerne. For hver 5.000 formproduktionscyklusser udføres formvedligeholdelse for at sikre ensartetheden af pumpelegemets emner. Efter at trykstøbeemnerne er færdige, udføres følgende processer sekventielt: afgratning, CNC-finfræsning, flowkanalrensning og overfladebehandling for at fjerne det behandlede affald.
Cylinderhovedskaltypen med den samme procesplatform kan stabilt replikere ovenstående kvalitetsstandarder. Det første stykke af hver batch af emner skal bekræftes ved tre-koordinatmåling, og afvigelsen af nøgledimensioner bør kontrolleres inden for toleranceområdet for at muliggøre masseproduktion.
Det marine hjælpepumpehus bruges i lang tid i miljøet med høj luftfugtighed og højt saltindhold på havet. Vi har lavet særlige opgraderinger af overfladebehandlingsprocessen. Den neutrale saltspraytest af marinemotordele kan nå mere end 720 timer. Under den indgående materialeproces kontrolleres materialekvaliteten, og materialecertifikatet bevares. Trykstøbningsemner udtages prøver og røntgeninspiceres batchvis for at kontrollere for interne defekter. Alle inspektionsposter arkiveres og gemmes batchvis.
Anvendelsesområder og udvalgte nøglepunkter
Denne type pumpehus er meget udbredt i personbilers dieselmotorer, marine hjælpemaskiner, generatorsæt og andre områder. Bilmotordelene har et højt krav til letvægt. Aluminiumslegeringstrykstøbeløsningen kan effektivt reducere maskinens samlede vægt og forbedre brændstofeffektiviteten. Under udvælgelsesfasen skal olietyper, arbejdstryk, temperaturområde, grænsefladespecifikationer og installationsplads bekræftes. I kategorien motordele er pumpehuset vores hovedfokuserede kategori. Vi anbefaler, at du leverer komplette tegninger eller fysiske prøver, og vores ingeniørteam vil fuldføre gennemførlighedsvurderingen af trykstøbning og udskrive den foreløbige plan.
Skræddersyet samarbejdsproces
1. Dokument-/prøvemodtagelse: Modtag dine 2D-tegninger, 3D-modeller eller fysiske prøver, og indsaml projektinformation såsom arbejdsforhold, materialer, batchstørrelse og tolerancekrav
2. Ingeniørevaluering: Fuldfør gennemførlighedsanalysen for trykstøbning, identifikation af risikopunkter og foreløbig tilbudsoutput inden for 3 arbejdsdage
3. Formudvikling: Tilpas trykstøbeformen. Standardcyklussen er 25 dage. Komplet prøvestøbning, formrevision og kontrol af første stykke størrelse
4. Prøveproduktion: Fremstil T1-prøver. Leveres inden for 10 hverdage. Gennemfør fuld inspektion af dimensioner og lufttæthed
5. Batchproduktion: Start batchproduktion efter prøvebekræftelse. Leveringstiden for hovedproduktet er 20-30 dage. Implementer fuld proceskvalitetskontrol
6. Eftersyn og levering: Fuldstændig slutkontrol og emballering. Aftal forsendelse i henhold til leveringsplanen. Leverer samtidig komplette batchinspektionsmaterialer
Hvorfor vælge os?
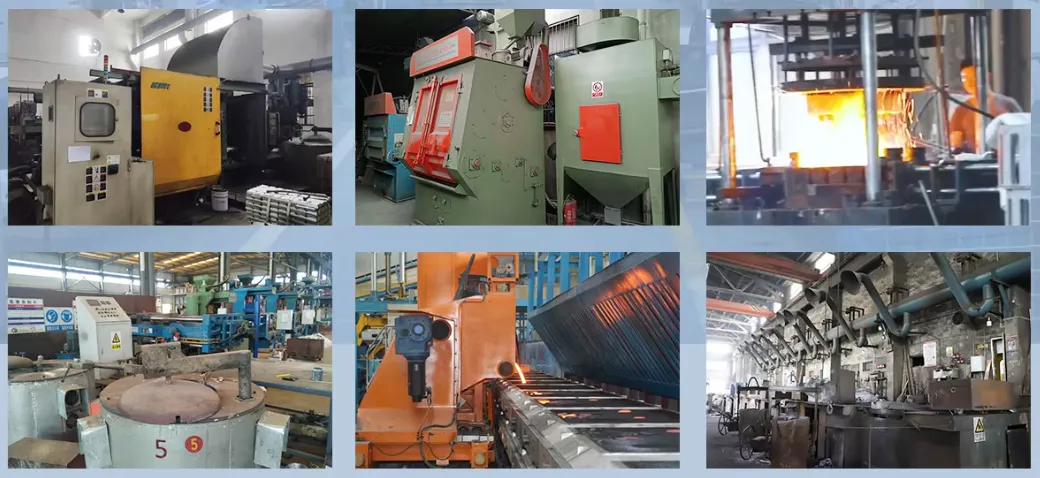
Vi har et uafhængigt støbebearbejdningsværksted og et trykstøbningsværksted. Vi har i alt 12 800T-2000T trykstøbemaskiner med 12 års fokus på at producere trykstøbte dele af pumpehustypen. Som producent af trykstøbte motordele er vores produkter blevet eksporteret til 12 lande og regioner, herunder Tyskland, USA og Japan. Vi er bekendt med ISO 9001 og IATF 16949 kvalitetssystemer til bilindustrien. Vi kan levere alle kvalitetsdokumenter såsom materialeark, fejldetektionsrapporter og inspektionsoptegnelser i henhold til kundens krav. Vi kan fleksibelt imødekomme efterspørgslen efter forskellige batchordrer. Vores kerneprodukt, Casting Engine Components, opnår en balance mellem batchomkostninger og driftssikkerhed gennem integrerede produktionsmuligheder. Prøvegebyret kan fratrækkes fuldt ud fra masseordren. Du kan til enhver tid sende os en e-mail for at få prøveplaner eller tekniske evalueringer. Vores ingeniørteam vil svare inden for 2 arbejdsdage.
FAQ
Kan du tilpasse de trykstøbte dele af oliepumpehuset ud fra tegningerne?
Sikker. Vi understøtter tilpasset udvikling baseret på 2D-tegninger, 3D-modeller eller fysiske prøver.
Hvilke betalingsmetoder understøtter du?
Fleksible betalingsbetingelser kan forhandles efter den aktuelle situation. Vi understøtter forskellige internationale handelsafregningsmetoder såsom T/T og L/C.
Hvor stor dimensionel tolerance kan produktet opnå?
Regelmæssigt kan den nå ±0,02 mm efter tolerancen angivet på tegningerne.
Kan der leveres testrapporter for masseproducerede produkter?
Vi kan levere materialecertifikater og batchinspektionsoptegnelser i henhold til dine behov.
Støtter du gravering af logoer og varenumre på produkterne?
Vi understøtter formgravering eller lasermærkning.
Relateret kategori
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.